
汽车零件典型加工方法精选
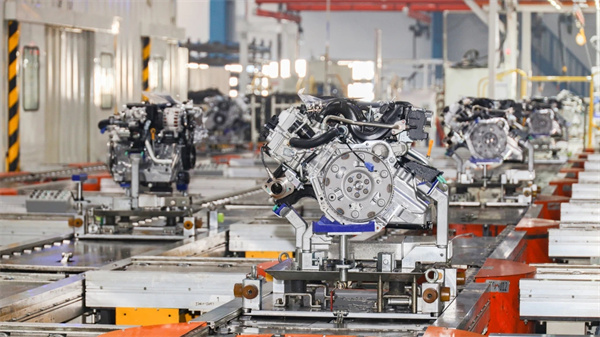
第四章汽车零件的典型加工方法 1.拉削与镗削 2.磨削 3.光整加工 4.1拉削与镗削 、拉削 1拉刀与拉床: 1)拉刀的结构及组成:组成有;前柄,颈部,过度锥,前导 部,切削齿,校准齿,后导齿,后柄构成 2)拉刀和拉床结构如图41、43所示 2.拉削的特点:生产率高,加工质量高,加工范围广,刀具 耐用度高,机床结构简单,刀具成本高,主要用于大批 量生产 镗削 1.镗孔的特点:IT9~IT7,Ra6.3~0.8um加工范围大 能纠正位置公差,但刀杆刚性差,冷却排屑困难,效率 低等 4.1拉削与镗削 2.镗床运动及加工范围: 1)运动形式:主运动、进给运动、辅助运动。 2)分类:卧式镗床,精镗镗床,坐标镗床 3)常用镗刀分类、特点: 分类:按结构分:整体式、装配式、可调镗刀。 按刀刃数量分:单刃、双刃和多刃镗刀。 特点:单刃刀:调整麻烦,效率低,小批生产 双刃刀:精度由镗刀保证,无法纠正形位误差 多刃刀:效率高,刃磨和制造麻烦用大批生产 3.细镗的含义、切削用量及用途 1)含义:用金刚石或硬质合金刀具,高速镗削。 2)切削用量的选择 3)特点:T7~IT6、Ra040.05um,用于有色金属和铸 4.2磨削 口磨削加工:是在謄床上用磨具(砂轮)以较高的线速度对工件 表面进行的精细加工 口磨床:外圆磨床、内圆、万能、平面、无心、螺纹、工具磨床 等普通,还有曲轴、花键等专用磨床 口砂轮:是磨削加工中使用的切削刀具,由许多磨粒用粘结材料 粘结在一起,又经烧结而成的多孔体切削工具 一、砂轮的特性与选择 1.磨料的性能:有高的硬度,适当的强度和韧性,良好耐热性等 2.砂轮硬度: 指磨粒受力后从砂轮表层脱落的难易程度, 选择原则:加工软料选硬砂轮,反之选软砂轮 4.2磨削一磨削加工特点 口能经济地获得高的加工精度(IT8-IT5)和表面粗糙度 米 Ra1.25-0.32微米 口砂轮磨料具有很高的硬度和耐磨性,可磨削一些硬度很高的金 属和非金属。但不宜磨削软质材料(纯铜、纯铝等) 口磨削速度高,温度达1000度左右,引起零件变形和组织变化, 需进行充分冷却 口砂轮在磨削时具有“臼锐”作用,部分磨料在一定条件下崩碎 脱落,形成新的锋利刀口。
2、成为VIP后,下载本文档将扣除1次下载权益。下载后,不支持退款、换文档。如有疑问请联系我们。
3、成为VIP后,您将拥有八大权益,权益包括:VIP星空体育文档下载权益、阅读免打扰、文档格式转换、高级专利检索、专属身份标志、高级客服、多端互通、版权登记。
4、VIP文档为合作方或网友上传,每下载1次, 网站将根据用户上传文档的质量评分、类型等,对文档贡献者给予高额补贴、流量扶持。如果你也想贡献VIP文档。上传文档
(正式版)DB43∕T 2690.3-2023 《茶文化旅游区 第3部分:管理与服务》.pdf
(正式版)DB43∕T 2690.2-2023 《茶文化旅游区 第2部分:建设要求》.pdf
原创力文档创建于2008年,本站为文档C2C交易模式,即用户上传的文档直接分享给其他用户(可下载、阅读),本站只是中间服务平台,本站所有文档下载所得的收益归上传人所有。原创力文档是网络服务平台方,若您的权利被侵害,请发链接和相关诉求至 电线) ,上传者


同类文章排行
- 2026年精雕机厂家推荐排行榜:CNC模具治具石墨金属龙门去
- Syahatasbadday游戏破解版
- “产品质量十佳”先进会员系列报道(一):北京精雕—JDGR4
- 浙江:向新求质制造大省的“硬核”跃迁
- 供应电动汽车外壳模具
- 大型数控陶瓷精雕机主轴性能优势
- 新闻速递_央广网
- 北京精雕免狗版
- REMIX迪奥数控
- 高精度高效率大型型材加工中心---SD4500V7-BT40

